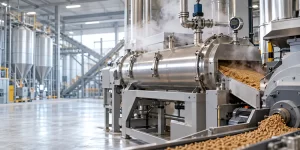
کاندیشنینگ مرحلهای است که در آن مش خوراک پیش از ورود به دای، با بخار و در بعضی خطوط با آب یا مایعات دیگر تماس پیدا میکند. هدف، ایجاد شرایط مناسب رطوبتی و حرارتی برای عبور ماده از دای و شکلگیری پلت است. در این میان، دما یکی از شاخصهای مهم کنترل فرآیند محسوب میشود؛ اما دمای مناسب یک عدد ثابت برای همه خوراکها و همه خطوط نیست.
هر تغییر دما، همزمان روی ویژگیهای فیزیکی مش، رفتار نشاسته، رطوبت ماده، فشار در دای و کیفیت محصول نهایی اثر میگذارد. به همین دلیل، تنظیم دمای کاندیشنینگ باید در کنار زمان ماند، کیفیت بخار، فرمولاسیون و دادههای خروجی خط دیده شود.
دمای کاندیشنینگ چه نقشی در پلتسازی دارد؟
افزایش کنترلشده دما معمولاً به انتقال بهتر حرارت و رطوبت از بخار به مش کمک میکند. در خوراکهای دارای نشاسته، این شرایط میتواند بخشی از فرآیند ژلاتینهشدن را تقویت کند و به پیوستگی ذرات در پلت کمک کند. در عین حال، اگر دما، رطوبت یا زمان ماند با فرمول همخوانی نداشته باشد، نتیجه ممکن است به جای بهبود، افت کیفیت فیزیکی یا ناپایداری خط باشد.
رابطه دما، رطوبت و زمان ماند
دمای ثبتشده در خروجی کاندیشنر بهتنهایی تصویر کاملی از فرآیند نمیدهد. ممکن است دو خط دمای مشابهی نشان دهند، اما به دلیل تفاوت در کیفیت بخار، توزیع آن، درصد رطوبت اولیه یا زمان ماند، رفتار ماده در دای کاملاً متفاوت باشد. بنابراین برای تحلیل دقیقتر، دما باید دستکم در کنار رطوبت و زمان ماند ثبت شود.
مقاله ژلاتینه شدن نشاسته در فرآیند کاندیشنینگ، چارچوب مفیدی برای درک این ارتباط فراهم میکند.
اگر دما پایینتر از نیاز فرآیند باشد چه میشود؟
وقتی انتقال حرارت و رطوبت ناکافی باشد، ماده ممکن است برای عبور از دای به انرژی مکانیکی بیشتری نیاز پیدا کند. نشانههایی مانند ناپایداری جریان، افزایش فشار، افت یکنواختی پلت یا بالا رفتن خاکه میتوانند در چنین شرایطی دیده شوند. البته این علائم فقط به دما محدود نیستند و باید با بررسی کیفیت بخار و وضعیت دای تفسیر شوند.
دمای بیش از حد چه ریسکهایی دارد؟
افزایش دما بدون توجه به ماهیت مواد اولیه و افزودنیها میتواند ریسکهایی ایجاد کند. برخی ترکیبات حساس به حرارت ممکن است نیازمند مدیریت دقیقتر باشند و رطوبت یا حرارت بیش از نیاز، احتمال چسبندگی نامطلوب، تغییر رفتار ماده یا دشواری در پایداری محصول را بالا میبرد. در این حالت، هدف فقط رسیدن به یک دمای بالاتر نیست؛ هدف، رسیدن به شرایطی است که محصول و خط هر دو پاسخ مطلوبی بدهند.
چگونه نقطه تنظیم مناسب را پیدا کنیم؟
۱. یک نقطه شروع پایدار تعریف کنید
ابتدا وضعیت فعلی را با داده ثبت کنید: دمای خروجی کاندیشنر، فشار بخار، رطوبت، آمپر دستگاه پلت، نرخ تولید، درصد خاکه و شاخص دوام پلت.
۲. تغییرات را مرحلهای اعمال کنید
بهجای تغییر همزمان چند متغیر، دما یا شرایط بخار را در گامهای کنترلشده تغییر دهید و نتیجه را در یک بازه تولید قابل مقایسه بسنجید.
۳. کیفیت محصول را کنار ظرفیت خط بخوانید
افزایش نرخ تولید اگر با افت دوام یا افزایش خاکه همراه باشد، لزوماً بهبود واقعی نیست. شاخصهایی مانند PDI و ارزیابی ظاهر پلت، بخش ضروری تصمیم هستند.
۴. شرایط مکانیکی را فراموش نکنید
فرسایش دای، تنظیم رولر، وضعیت منافذ و یکنواختی خوراک ورودی میتوانند نتیجه هر تغییر دمایی را تحت تأثیر قرار دهند. مقاله دای و خصوصیات آن برای بررسی این بخش راهگشاست.
ثبت داده؛ حلقه گمشده تنظیم کاندیشنر
در بسیاری از خطوط، دما فقط روی نمایشگر دیده میشود اما با کیفیت محصول ارتباط داده نمیشود. یک فرم ساده برای ثبت شیفتها میتواند الگوها را آشکار کند: چه زمانی خاکه بالا میرود؟ در کدام فرمول، فشار افزایش پیدا میکند؟ و چه ترکیبی از دما و رطوبت بهترین PDI را ایجاد میکند؟
جمعبندی
دمای کاندیشنینگ یک متغیر کلیدی در کیفیت پلت است، اما بهتنهایی قابل تنظیم نیست. دمای مناسب زمانی معنا دارد که همراه با کیفیت بخار، رطوبت، زمان ماند، فرمولاسیون و وضعیت مکانیکی خط بررسی شود. با ثبت داده و آزمون مرحلهای، میتوان به نقطهای رسید که میان کیفیت محصول، پایداری خط و ظرفیت تولید تعادل برقرار کند.
پرسشهای متداول
آیا دمای بالاتر همیشه کیفیت پلت را بهتر میکند؟
خیر. افزایش دما فقط در صورتی مفید است که با فرمول، رطوبت، زمان ماند و شرایط خط هماهنگ باشد.
برای تنظیم دمای کاندیشنر چه دادههایی را ثبت کنیم؟
دمای خروجی، فشار بخار، رطوبت، زمان ماند، آمپر، نرخ تولید، خاکه و دوام پلت، دادههای پایه هستند.
چرا دو خط با دمای یکسان کیفیت پلت متفاوتی دارند؟
زیرا کیفیت بخار، توزیع رطوبت، فرمول خوراک، دای و شرایط مکانیکی در هر خط میتواند متفاوت باشد.